发布时间:2026年10月29日
第一次把零件交给压铸厂的人,常有错觉:模具开好,就等着收货了。实际情况是,一张图纸变成一批能稳定装机的零件,中间至少要过六道关。第一关最显眼,后三关最容易被忽略,问题却往往出在被忽略的那几道。你在四川、成都一带做产品开发,还是在电子厂负责采购,这六道关的走法都差不多。
压铸厂拿到图纸,第一件事不是报价,而是工艺评审(业内叫 DFM,面向制造的设计)。评审要看的东西很具体:壁厚是否均匀、沿开模方向的壁面有没有留脱模斜度、分型面落在哪里、深腔能不能成型、哪些尺寸必须靠后续机加工保证。
最容易出问题的是壁厚。厚薄悬殊的结构凝固时,厚处冷得慢、补缩跟不上,容易产生缩孔缩松;薄处则可能充不满。铝合金压铸件的壁厚常以 2 毫米量级作参考,但更关键的是尽量均匀,而不是越薄越好。
脱模斜度同样常被忽略。压铸件沿开模方向的表面要留出斜度,否则顶出时容易拉伤,压铸模具也磨损得更快。斜度要留多少,与零件深度、表面要求和合金收缩特性有关,需在评审时逐件确认。
材料也在这一关定。常见的是铝合金压铸和锌合金压铸:锌合金流动性好,适合小件和精密压铸件,还能做电镀;铝合金更轻,强度和导热性更好,适合结构件与散热件。选哪种,取决于零件的受力、重量和表面要求。
这一关还有个隐性要求:图纸只写形状,评审还要知道用途。这个件是承力的、密封的还是纯外观件,预计年用量多少,要不要机加工——这些直接决定工艺方案与验收标准。对于华川压铸这类压铸企业来说,评审的价值正在于此:客户把使用要求讲清楚,制造端才能判断哪些结构要调整、哪些精度得靠后序机加工保证。
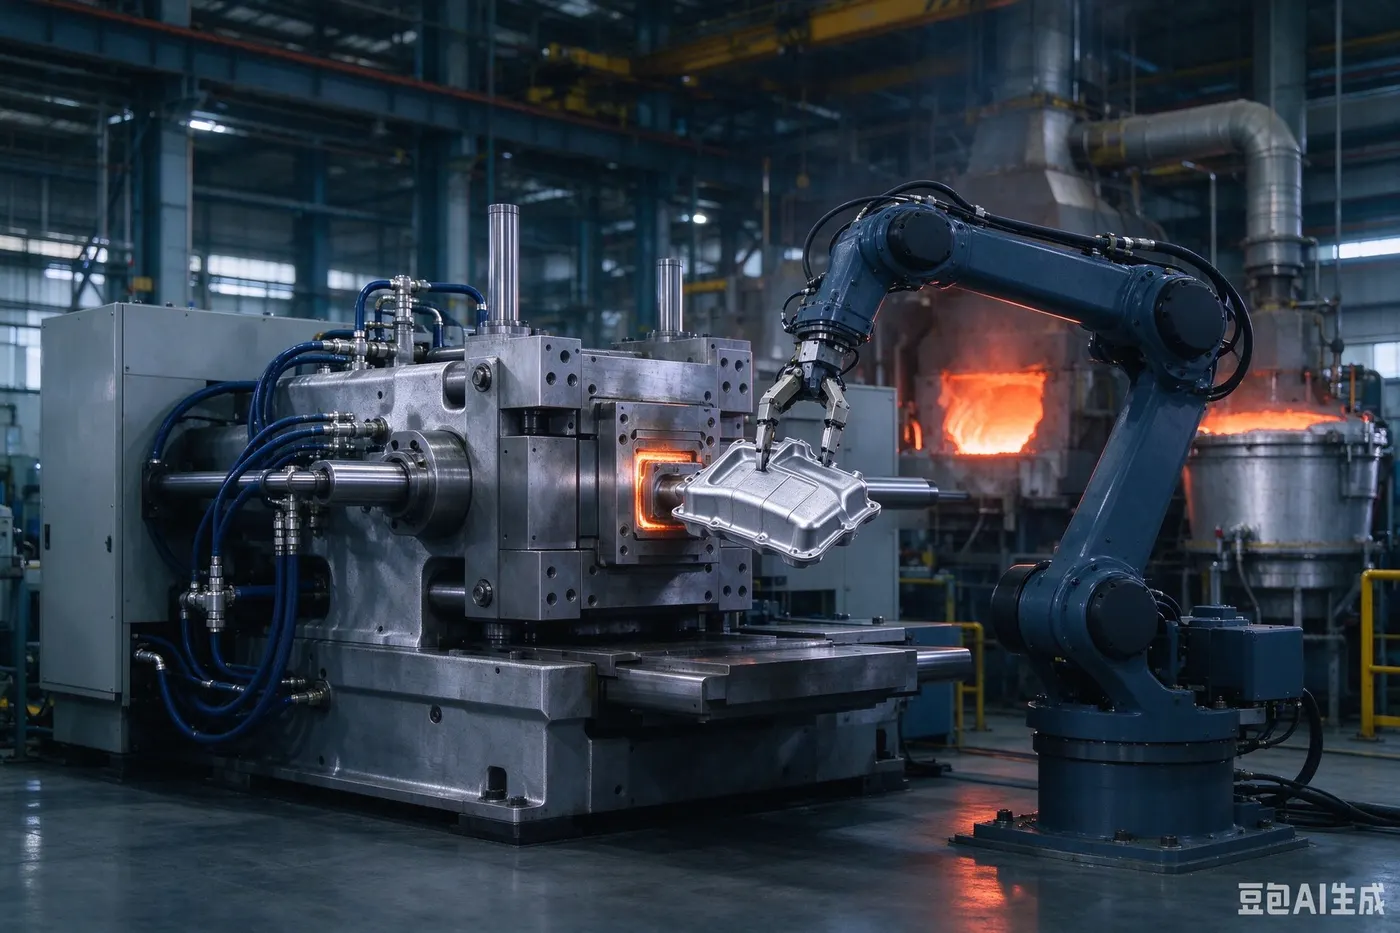
图1 压铸车间取件:铝合金压铸件从压铸机脱模取出(示意图)
评审通过后进入开模。压铸模不是上下两块钢:型腔与型芯、浇注系统、溢流槽与排气槽、冷却水道、顶出机构缺一不可,它们决定零件能否充满、气体能否排出、冷却是否均匀。
模具做好要试模(行业里常称 T1):充填是否完整、有没有冷隔和欠铸、飞边大不大、顶出有没有变形、关键尺寸落在哪里。试模件还要做尺寸与外观确认,客户方最好到场,或至少拿到试模报告。
常见误解是:试模件漂亮,不等于量产能稳住。试模往往在参数精心调整、节奏较慢的条件下完成;量产要顾及节拍、模具温度和连续生产的一致性。把参数固化并留出余量,才算试模的成果。
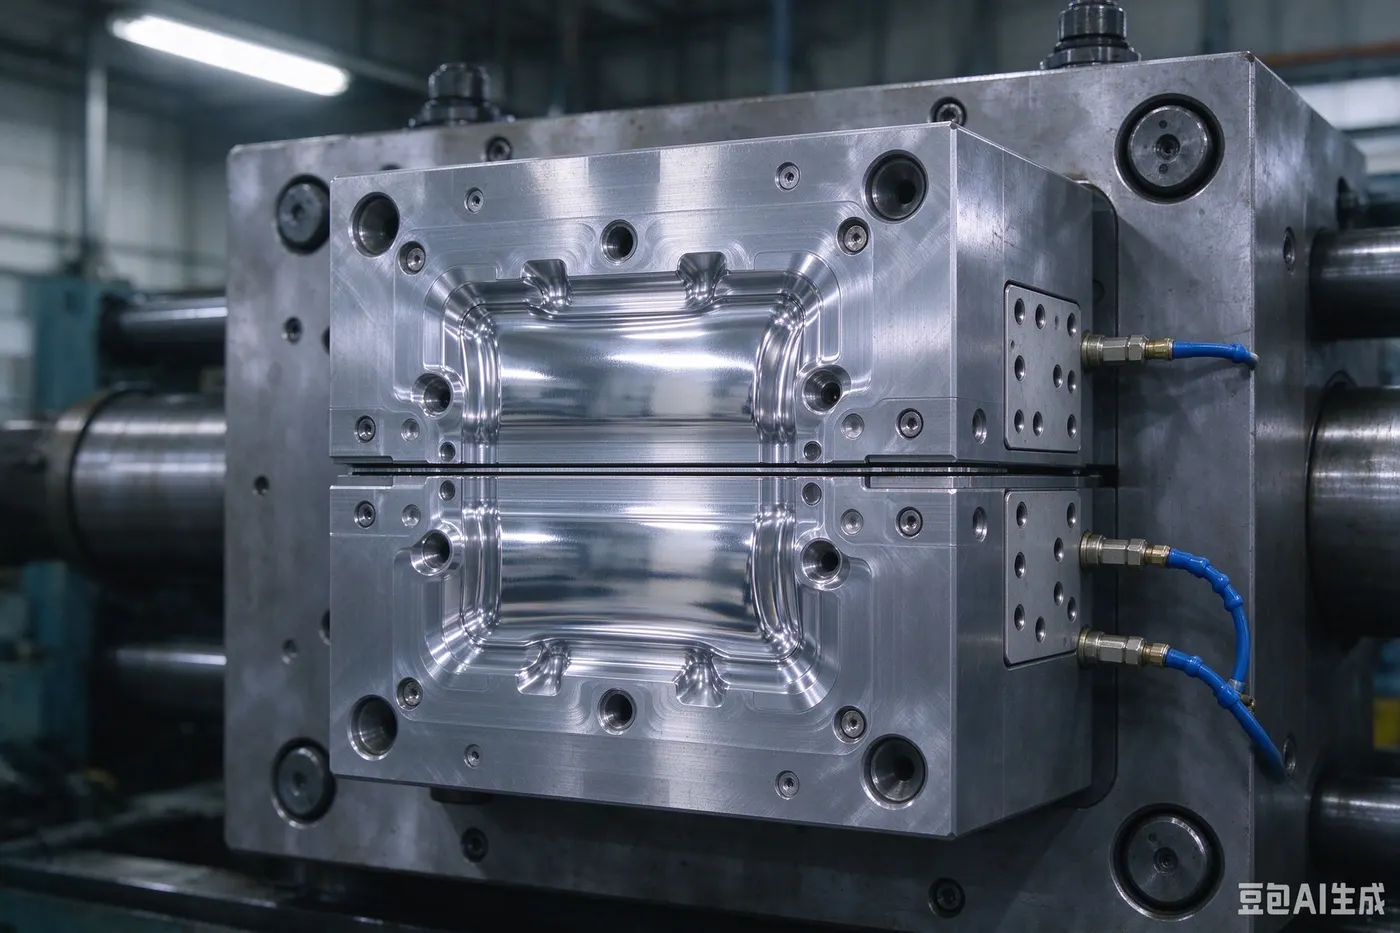
图2 压铸模具合模状态,可见分型面与镜面型腔(示意图)
压射是核心动作,一个循环大致分三段:先慢速压射,让金属液平稳封住浇口,把型腔里的气体从排气槽推出去;再高速充填,在金属液凝固前填满型腔;最后增压压实,在收缩时补上金属,减少缩孔。
气孔和缩孔是两种问题:气孔是气体被卷进金属液、来不及排出留下的;缩孔是金属凝固时体积收缩、局部补缩不足造成的,常出现在厚壁和筋条交汇的“热节”位置。前者靠排气方式和充填速度控制,后者靠壁厚和冷却布置控制。
这两类缺陷在压铸中不可能完全消除,只能控制在约定范围内:哪些位置允许存在、允许到什么程度、用什么方法验证。内部质量通常靠 X 射线照相检测,按国家标准《铝合金铸件射线照相检测 缺陷分级》(GB/T 11346—2018)约定等级;压铸件的总体技术要求可参照《铝合金压铸件》(GB/T 15114—2023)。有密封或承力要求的零件,还可能增加气密试验。这也是华川压铸在评审阶段最想先和客户对齐的部分:把允许范围和验证方法写进技术协议,比事后争论省事。
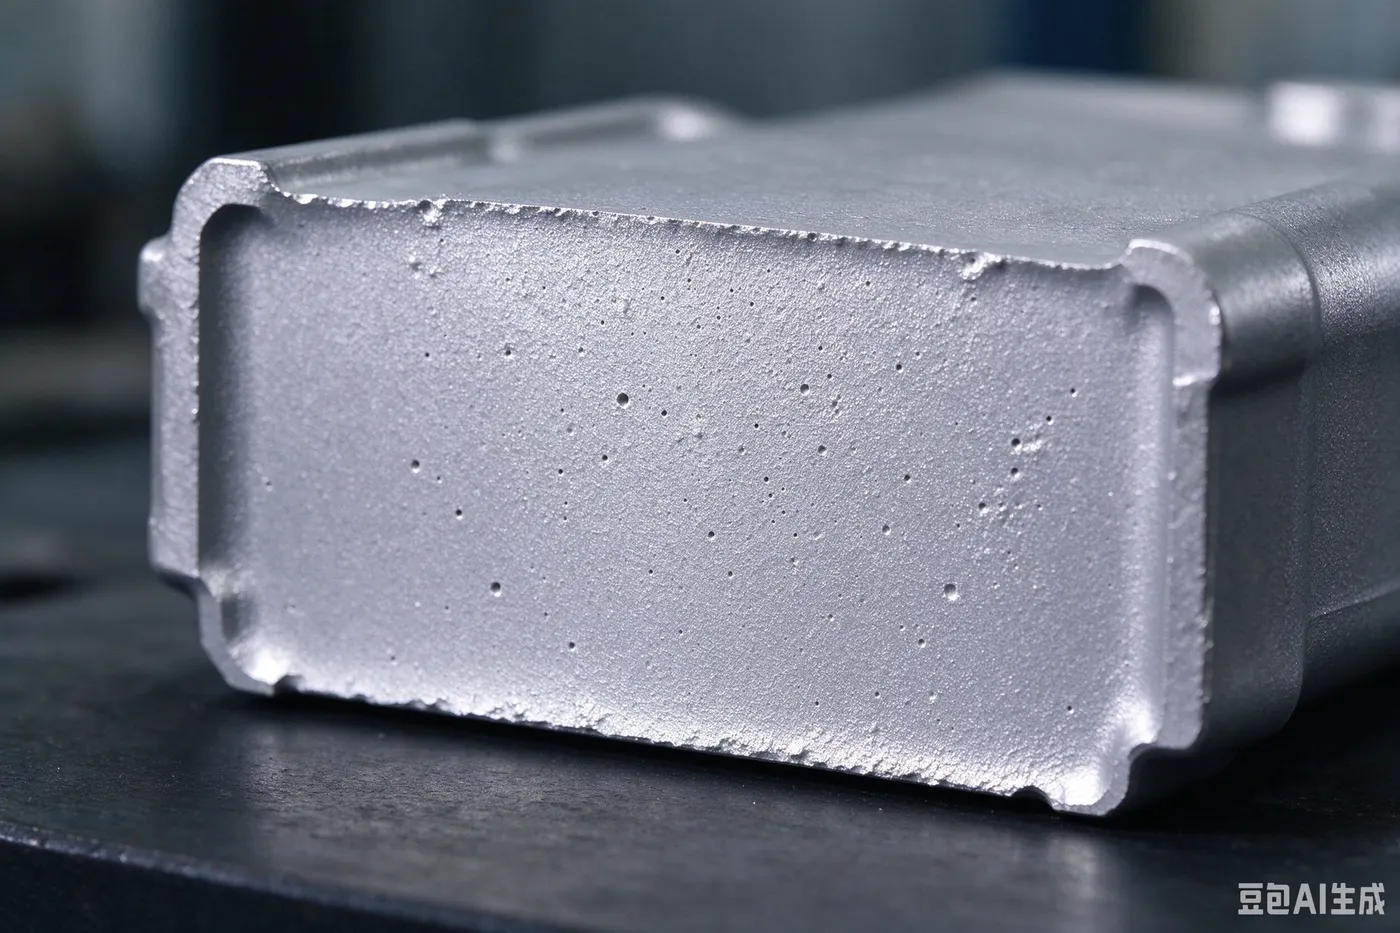
图3 压铸件剖切断面:内部气孔与缩孔(示意图)
压铸机出来的只是毛坯。浇口、溢流槽残留、飞边要去掉,毛刺要清理——小件常用振动研磨,大件用切边模。这一步看着简单,却是外观件争议最多的地方:修到什么程度算合格,图纸上只写“去毛刺”,验收时双方理解容易不一致。
是否机加工,取决于精度要求。压铸能直接成型很多结构,但精密配合面、螺纹、密封面通常还要靠机加工保证,毛坯上要预留加工余量。余量留多少、以哪个面作基准、加工后暴露的气孔算谁的责任,不在报价前说清,后面很容易扯皮。
再往后是表面处理:喷砂抛丸、电泳、喷粉、阳极氧化、电镀等。这里有个常被忽略的限制——阳极氧化对铝合金成分敏感,通用压铸铝合金(如 ADC12)氧化后的外观和耐蚀效果往往不理想,需要专门牌号,还会影响铸造性能和成本。
新模具或改模后的第一批产品要做首件确认:逐项核对尺寸、外观、材质,必要时做功能验证,合格才放量。它的意义是建立“合格长什么样”的基准——留样、关键尺寸实测数据、外观封样都不能少。华川压铸更愿意在开模前把这份对齐做完,而不是等首批件出来再讨论合不合格。
量产检验分几层:外观和简单尺寸按抽样方案做;关键装配尺寸用检具或三坐标测量机抽检;内部质量按约定等级做射线检测或剖切;有密封要求的做气密试验。尺寸公差不是随口报的,压铸件的公差等级一般选用《铸件尺寸公差、几何公差与机械加工余量》(GB/T 6414—2017)中的 CT 等级,验收前还要把量具和测量方法确认下来,等级要在图纸或技术协议里明确。
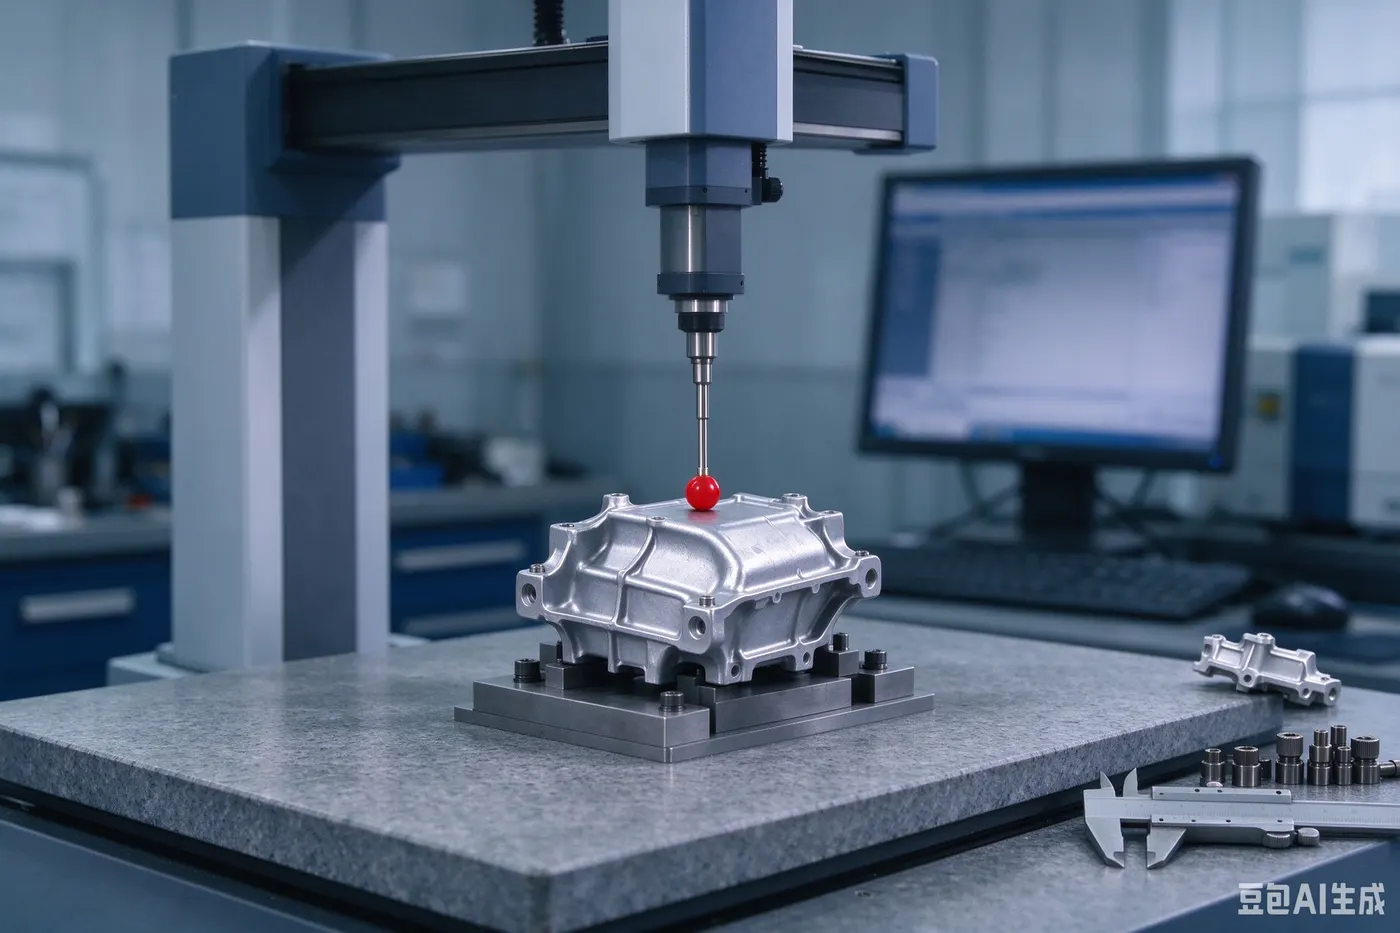
图4 质检工位:三坐标测量机检测压铸件(示意图)
进入批量后,变量反而更多:压铸模具在磨损,型芯销这类细部件的磨损往往快于模体本身;连续生产让模具温度、脱模剂状态和节拍始终在变化。
所以量产阶段要管的是“变化”:设定模具保养和更换镶件的节点,明确参数调整的权限和记录方式,约定材料或工艺变更的通知义务,保留首件和批次留样以便追溯。
对采购来说,筛选供应商时值得问的是:模具寿命多少模次、模具归谁所有、后续修模怎么算、良率如何统计、变更如何通知。在搜索四川压铸厂家或成都压铸供应商时,报价单之外的这些答案,往往比单价更能说明长期成本。
回过头看,这六道关都在回答同一个问题:这件的使用要求,有没有被准确地翻译成图纸、模具、参数和验收条款。第一关和第三关像技术问题,出了事容易被发现;第四关到第六关看着琐碎,却是争议最集中的地方。压铸加工的难点很少在于能不能压出形状,而在于这些形状能不能稳定地重复出来。
对读者来说,可以落地的动作很简单:把零件的功能要求、预计年用量、关键尺寸、表面处理要求和验收口径一次讲清楚——这五件事准备得越完整,无论是铝合金压铸还是锌合金压铸项目,评审越有依据,报价越接近实际,扯皮也越少。