发布时间:2026年9月19日
收到一批压铸件,表面光洁、边角整齐,装到产品上却陆续出问题——密封泄漏、装配卡滞、强度不足。很多采购和产品负责人把原因归结为“供应商质量差”,但回头看验收环节,往往只看了外观。压铸件的外观与内部质量并不总是一致,验收该看的,不只是表面。
压铸(压力铸造)是把熔融金属在高压下高速充入金属模具型腔、快速凝固成形的工艺。金属液在极短时间内完成充填,型腔内的空气来不及全部排出,部分被卷入金属液中,凝固后便形成气孔;金属凝固时体积收缩,若局部补缩不足,又会形成缩孔、缩松,常见于厚壁、筋条交汇等“热节”部位。
所以,气孔和缩孔是压铸工艺固有的质量倾向,不同零件、不同工艺水平下程度差别很大,关键在于控制到什么程度。对华川压铸这类压铸制造企业来说,这种控制体现在模具浇排系统设计、压射参数、脱模剂使用和过程管理上;判断一个供应商是否成熟,不是看它有没有缺陷,而是看它能否把缺陷控制在约定范围内。
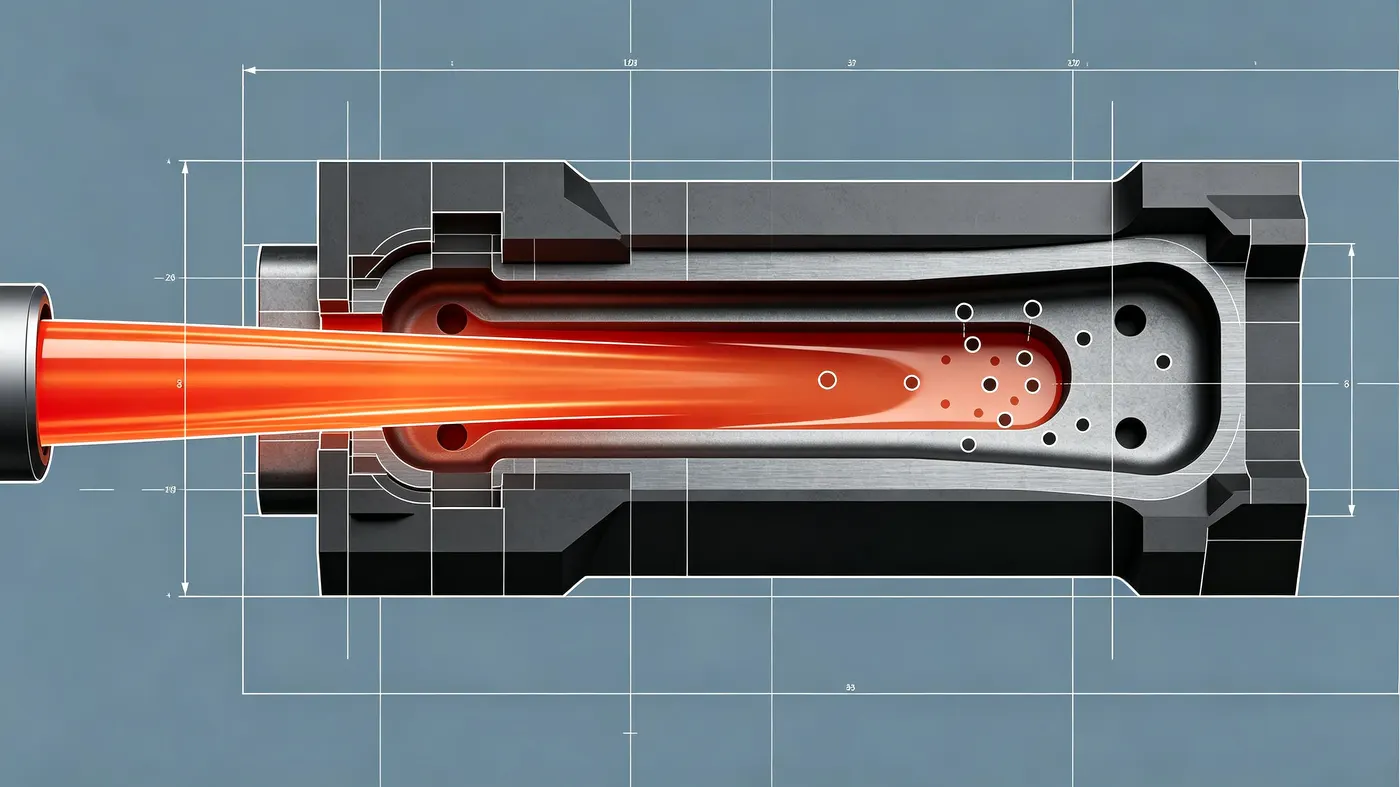
压铸充型:金属液高压高速充入型腔,气体未及时排出被卷入形成气孔;厚壁热节处补缩不足形成缩孔
这类内部缺陷对零件的影响,取决于位置而不是单纯的数量。落在非受力、非密封区域的小气孔,很多情况下不影响使用;一旦出现在受力承载面、密封面,或者后续机加工会暴露的表面,就可能带来强度下降、泄漏或外观报废。这也是压铸件验收不能只看“有没有缺陷”,而要结合零件使用位置来定标准的原因。
第一道检查不需要仪器。
飞边毛刺:分型面处的金属溢出物,锁模力不足或模具配合磨损时容易出现,超出图纸允许范围需要处理。
冷隔、流痕:两股金属流汇合时温度不够、未完全熔合形成的层状纹路或凹痕,可能成为受力薄弱点。
裂纹、缺肉:肉眼可见的裂纹和缺口,属于必须处理的严重缺陷。
变形:平面度、平行度超差,用平台、塞尺就能初步判断,多与冷却不均、脱模应力有关。
还有一个常被忽略的信号——重量。同一副模具、同一图纸的压铸件,重量明显偏轻,往往提示内部气孔偏多;偏重则可能壁厚超标。采购在来料秤上就能完成这第一道“体检”。用重量做筛选时最好有个基准:拿首件确认时测得的合格件重量作参照,比凭经验估更可靠。
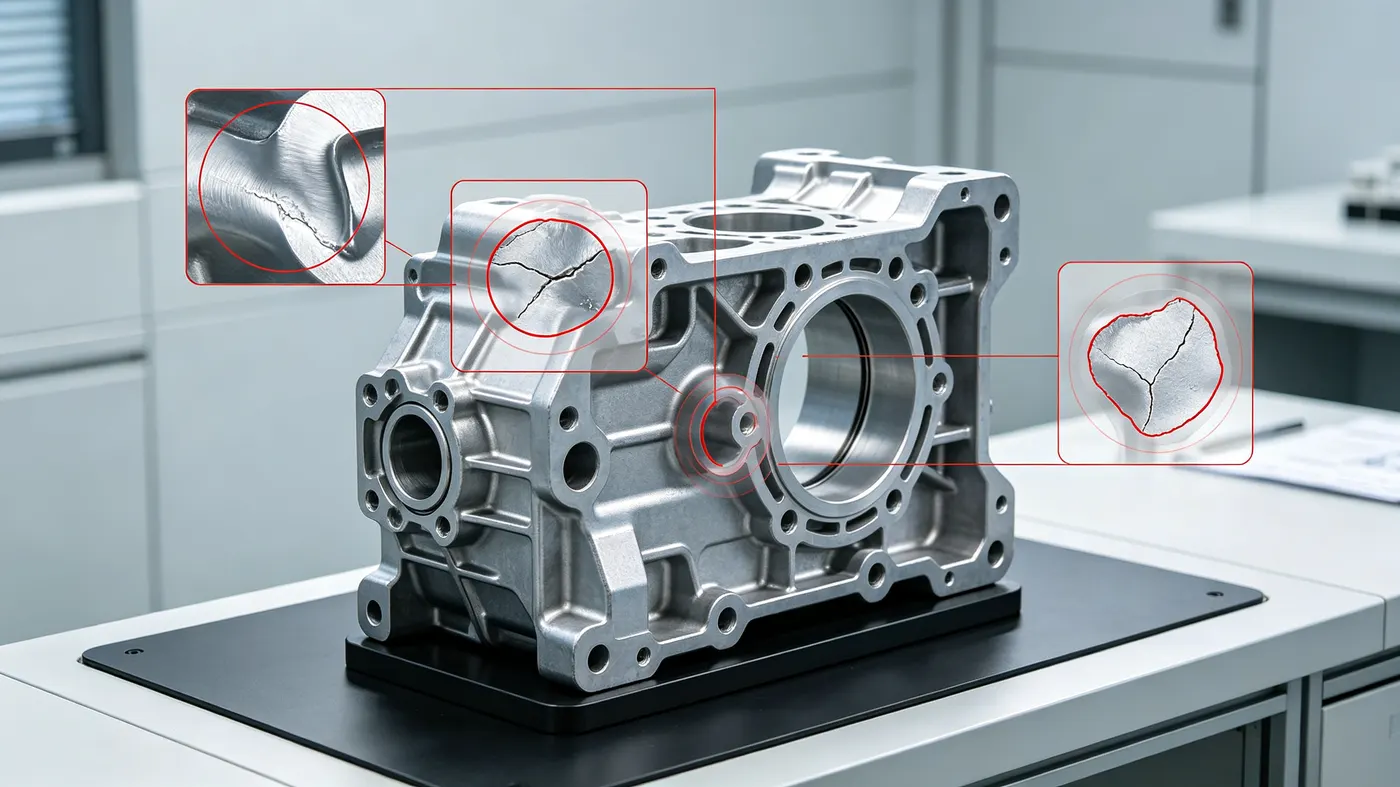
压铸件表面缺陷:飞边、流痕、裂纹等典型缺陷,来料初检可肉眼初步判断
表面过关不代表内部没问题。气孔、缩孔藏在壁厚内部,肉眼看不见,需要 X 射线照相检测或剖切检查。铝合金铸件的射线检测有国家标准《铝合金铸件射线照相检测 缺陷分级》(GB/T 11346—2018),供需双方可据此约定验收等级;压铸件总体验收则常引用《铝合金压铸件》(GB/T 15114—2023)。尺寸精度同样如此:压铸件的尺寸公差按铸件公差体系约定,关键装配尺寸通常依赖检具、三坐标测量机抽检,不能只靠卡尺量几个点就下结论。采购在与压铸供应商(如华川压铸)签订技术协议时,应写明内部质量等级、检测方式与尺寸抽检方案,把“验收口径”前置到合同里,而不是等来料时再争论。
还有一点容易忽略:压铸件后面往往还要机加工。图纸标的是“压铸态”公差还是“机加工态”精度,验收时得分清楚,别把两道工序的尺寸要求混在一起判。加工余量留多少、加工面上有没有气孔,这些问题经常在机加工阶段才暴露,前期沟通时讲明白,能少很多后续的事。
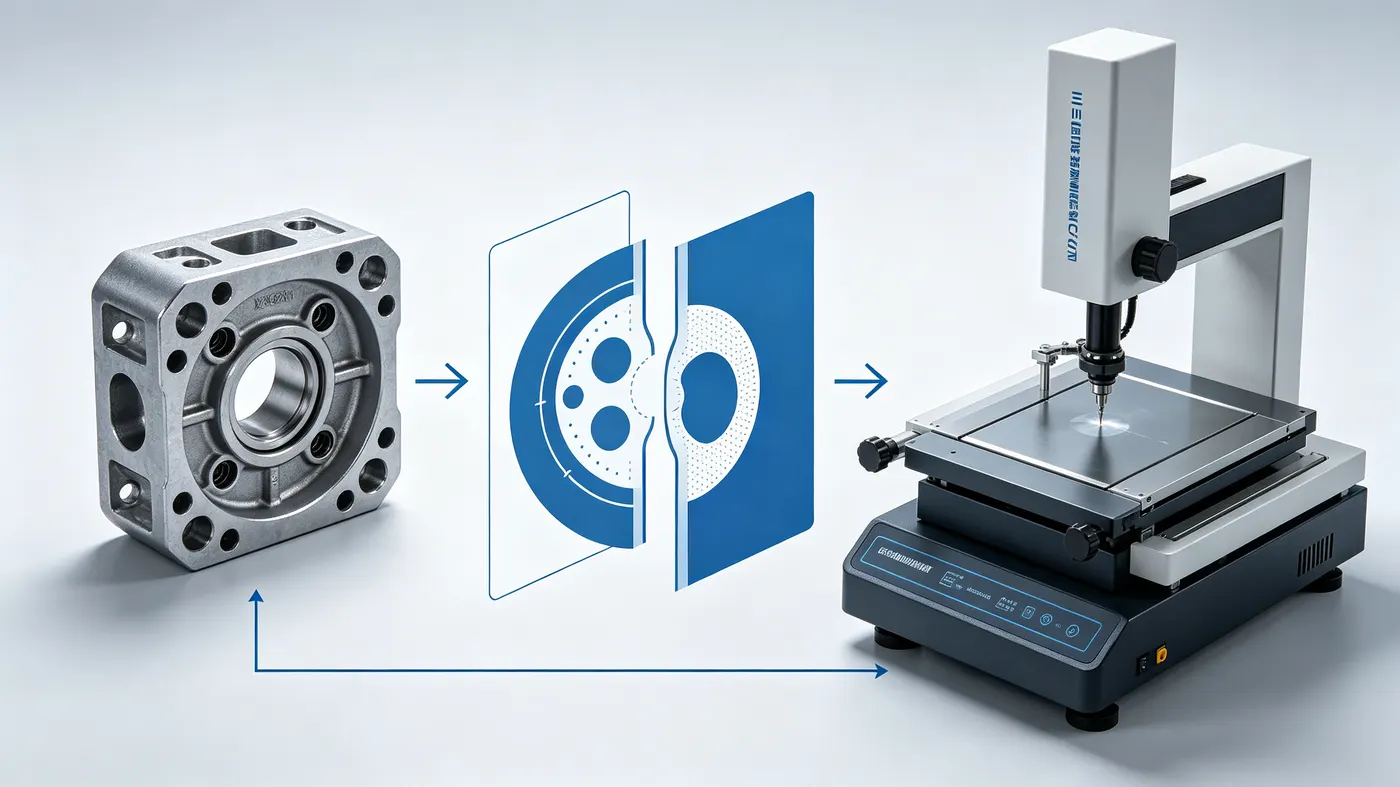
内部质量检测:X 射线照相可发现内部气孔、缩孔,按 GB/T 11346—2018 分级约定验收
收到不良品,先分清楚属于哪一类,处理方式完全不同。
第一类,工艺固有且标准未约定:如轻微流痕、少量表面气孔。这类缺陷如果当初没有在图纸和协议中约定限值,与其直接退货,不如和供应商一起把标准边界谈清楚。
第二类,明显违规:尺寸超差、裂纹、缺肉、变形超限。这类必须拒收或返工,责任在制造端,供应商内部消化。
第三类,设计端诱发的:壁厚突变、尖角、深腔结构,这类缺陷在制造端很难根治,反复退货只会增加成本和时间。正确的做法是回到图纸,优化结构工艺性——这也是压铸行业常说“质量是设计出来的”的缘故。
把上面的知识落成行动,建议按四步走:
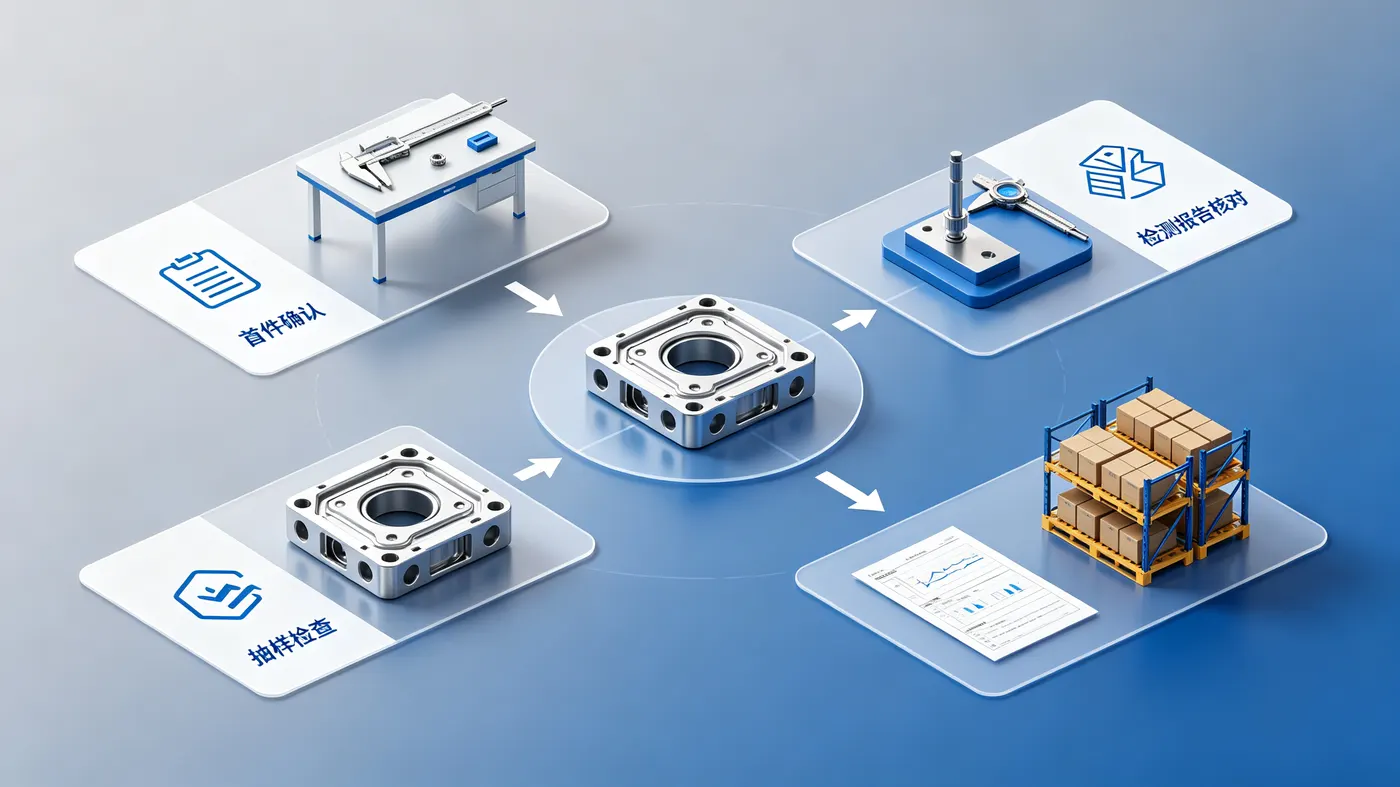
采购验收质检:首件确认、来料检查、内部抽检、检测报告、入库五步落地
压铸件验收不是把供应商当“对手”来挑毛病,而是把“什么能接受、什么不能接受”在图纸和标准里提前说清楚。采购把关的真正功夫,在于把工艺固有倾向变成可量化的约定,并在首件、来料、检测报告三个环节守住底线。看外观只是入门,真正把关要落在内部质量、尺寸体系和标准约定上。